 Vietnamese
 English

Dao Khí Nén 150×80×2.5mm Máy Chia Cuộn
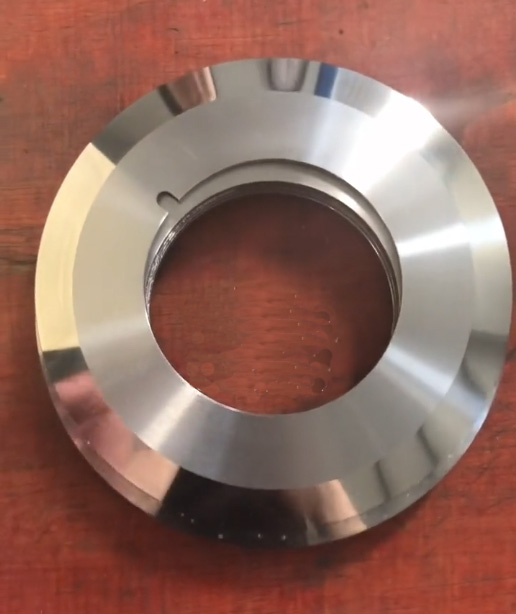
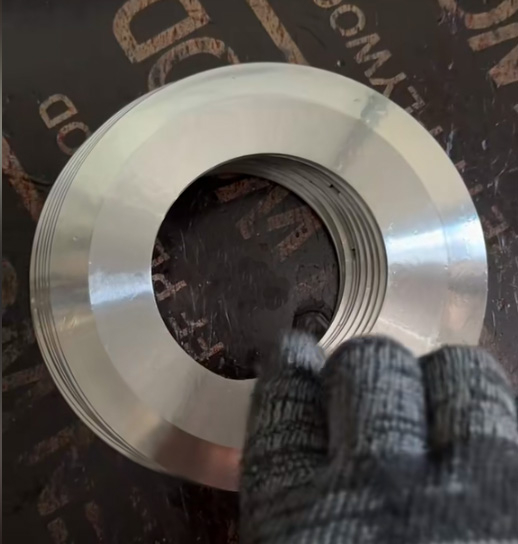
Chi tiết sản phẩm
Dao Khí Nén 150×80×2.5mm Máy Chia Cuộn
Dao khí nén 150×80×2.5mm là lưỡi dao trên cỡ lớn, dạng đĩa, lắp lên cụm giá dao khí nén của máy chia cuộn. Dao có đường kính ngoài 150mm, lỗ 80mm và dày 2.5mm. Dao được bắt vít vào mặt bích của giá dao. Xy lanh khí nén hạ dao xuống vị trí cắt và ép dao sát vào dao dưới, cắt theo kiểu kéo như hai lưỡi kéo. So với các loại dao vành mỏng 1.2mm, dao 2.5mm cứng vững hơn hẳn. Vì vậy dao dùng cho các vật liệu dày và dai: màng nhựa dày, giấy kraft định lượng cao, giấy bìa, vải không dệt dày, xốp PE.
Thông số kỹ thuật
| Thông số | Giá trị |
|---|---|
| Đường kính ngoài (OD) | 150 mm |
| Đường kính trong (ID) | 80 mm |
| Độ dày (T) | 2.5 mm |
| Vị trí | Dao trên, lắp trên giá dao khí nén |
| Dạng dao | Dạng đĩa (lõm) |
| Vật liệu | Thép dụng cụ SKD11 (tương đương D2 / Cr12MoV) |
| Độ cứng sau nhiệt luyện | 58 – 62 HRC |
| Cạnh cắt | Mài vát, mài sắc |
| Cách lắp | Bắt vít mặt bích |
Vì sao dao trên làm dạng đĩa
Mặt dao dạng đĩa hơi lõm vào ở phía áp vào dao dưới. Nhờ vậy, dao trên chỉ tiếp xúc với dao dưới tại một điểm gần cạnh cắt, thay vì cọ cả mặt dao vào nhau. Cách này mang lại ba lợi ích:
- Ít ma sát, ít nóng: Hai dao chỉ chạm nhau ở điểm cắt, nên dao quay nhẹ, ít sinh nhiệt và ít mòn mặt bên.
- Cắt sát hơn: Với cùng một lực ép, lực tập trung tại điểm cắt nên hai cạnh dao áp khít hơn, mép cắt gọn hơn.
- Giữ tiếp xúc khi dao mòn: Cạnh dao mòn dần nhưng điểm tiếp xúc vẫn nằm ở mép, dao cắt ổn định suốt chu kỳ dùng.
Khi nào cần dao 2.5mm thay cho dao vành 1.2mm
Dao vành 1.2mm cắt rất ngọt với màng mỏng, giấy nhẹ và băng keo. Khi vật liệu dày lên, dao trên phải chịu lực ép ngang lớn hơn để giữ sát dao dưới. Dao mỏng lúc đó bị uốn cong nhẹ, tạo khe hở giữa hai dao. Hậu quả là mép cắt có ba via, vật liệu bị kéo giãn hoặc cắt không đứt.
Nên chuyển sang dao 150×80×2.5mm khi:
- Chia cuộn màng PE, PVC, PET công nghiệp dày, màng co, màng ghép nhiều lớp dày
- Chia cuộn giấy kraft định lượng cao, giấy duplex, giấy ivory, giấy bìa mỏng
- Chia cuộn vải không dệt dày, vải địa kỹ thuật, vật liệu lọc
- Chia cuộn xốp PE, EVA, cao su non, da nhân tạo, vật liệu cách điện dạng cuộn
Vì sao đường kính 150mm
Dao chạy được lâu hơn giữa hai lần mài. Chu vi lưỡi cắt khoảng 471mm, dài gấp rưỡi dao 100mm. Mỗi điểm trên cạnh dao tiếp xúc với vật liệu ít lần hơn, nên dao mòn chậm hơn.
Mài lại được nhiều lần. Sau mỗi lần mài, đường kính dao nhỏ đi một chút. Dao 150mm có nhiều phần vật liệu dư để mài, trước khi đường kính nhỏ quá không còn đủ độ chồng với dao dưới.
Góc ăn vào vật liệu thoải hơn. Với vật liệu dày, đường kính lớn giúp dao đi vào lớp vật liệu từ từ hơn. Vật liệu ít bị đẩy dồn trước mũi dao.
Giá dao khí nén giúp gì
- Lực ép ổn định: Áp suất khí giữ dao ép đều suốt cả cuộn. Muốn tăng giảm lực chỉ cần chỉnh van khí, không phải chỉnh từng dao bằng tay.
- Nâng hạ dao nhanh: Khi đổi khổ, nối giấy hoặc đứt màng, dao được nhấc lên chỉ bằng một thao tác, giảm nguy cơ dao va vào dao dưới.
- Mỗi giá dao chỉnh độc lập: Dao nào mòn thì thay riêng dao đó, các vị trí khác giữ nguyên.
Thép SKD11 cho vật liệu dày
SKD11 là thép dụng cụ chứa khoảng 1.5% carbon và 11–13% crom, sau nhiệt luyện đạt 58–62 HRC. Giấy kraft tái chế, giấy bìa có bột độn, màng có chất độn đều mài mòn cạnh dao mạnh. Cacbua crom trong SKD11 giúp cạnh dao chịu được kiểu mài mòn này lâu hơn thép thông thường. Thép ít biến dạng khi nhiệt luyện, nên đĩa dao 150mm giữ đúng độ lõm và độ phẳng sau khi tôi, ép đều vào dao dưới trên cả vòng.
Nếu cắt vật liệu có lẫn tạp chất cứng hoặc dao hay bị mẻ, có thể chuyển sang dao thép gió (HSS) vì loại này dẻo dai hơn.
Checklist khi thay dao và trước khi chạy máy
- An toàn: Khóa và xả khí nén trước khi tháo lắp, luôn đeo găng tay chống cắt.
- Lắp dao lên mặt bích: Tháo vít, lấy dao cũ ra. Lau sạch mặt bích và mặt tì của dao, không để bụi, keo hay ba via kẹt ở giữa. Lắp dao mới đúng chiều, mặt lõm quay về phía dao dưới. Siết vít theo kiểu đối xứng, siết đều từng vòng. Siết lệch sẽ làm dao nghiêng và đảo.
- Độ đảo: Quay tay kiểm tra. Độ đảo hướng kính nên trong khoảng 0.02mm, độ đảo mặt trong khoảng 0.01mm.
- Khí nén: Kiểm tra đồng hồ áp suất đúng mức khuyến cáo của giá dao. Xả nước ở bộ lọc khí để xy lanh không bị gỉ, chạy giật.
- Độ chồng dao: Với vật liệu dày, độ chồng thường lớn hơn khi cắt màng mỏng, có thể đến khoảng 1–1.5mm. Nên chỉnh từ thấp lên, chỉ tăng đến mức vừa cắt đứt sạch.
- Lực ép bên: Chỉ ép vừa đủ để hai dao áp sát. Ép quá mạnh làm cả dao trên lẫn dao dưới mòn nhanh, có tiếng rít khi chạy.
- Bạc đạn giá dao: Quay tay thấy nặng, rơ hoặc có tiếng lạo xạo thì thay bạc đạn trước khi chạy.
Mài lại và bảo quản
Nên mài lại khi mép cuộn bắt đầu xơ, có ba via hoặc bụi nhiều. Với dao dạng đĩa, khi mài cần giữ đúng góc vát và không mài vào mặt lõm, để dao vẫn tiếp xúc với dao dưới tại một điểm như ban đầu. Dùng đá CBN có tưới nguội, mỗi lần chỉ ăn ít. Sau khi mài, kiểm tra lại độ chồng dao. Dao chưa dùng đến thì bôi dầu chống gỉ, xếp có lót giữa các dao, tránh va đập cạnh cắt.
Đặt dao khí nén tại DTS
DTS đặt tại Trảng Bom, Đồng Nai, có hơn 10 năm kinh nghiệm cung cấp dao cắt công nghiệp cho ngành giấy, bao bì, màng nhựa và vải không dệt. Dao khí nén 150×80×2.5mm dạng đĩa thép SKD11 luôn có sẵn hàng, giao ngay trên toàn quốc. Chúng tôi cung cấp dao cho các nhà máy ở Bắc Ninh, Hưng Yên, Quảng Nam, Bà Rịa - Vũng Tàu, Tây Ninh và Long An.
Đội ngũ kỹ thuật của DTS sẽ tư vấn chọn độ dày, vật liệu dao theo loại vật liệu cắt và model giá dao đang dùng. Giá bán cạnh tranh, báo giá rõ ràng. DTS nhận mài lại dao dạng đĩa, giữ đúng góc vát và độ lõm. Anh/chị gửi thông số hoặc hình ảnh dao đang dùng để được tư vấn và báo giá.
Sản phẩm liên quan
-
Cùm Gá Lưỡi Dao Trên Máy Phân Cuộn Slitting
Xem thêm -
Dao hợp kim bao bì carton
Xem thêm -
Dao chặt tấm giấy carton dây chuyền sóng
Xem thêm -
Dao xẻ rãnh (dao chạp) máy in thùng carton
Xem thêm -
Dao tròn hợp kim xả tấm carton
Xem thêm -
Dao hợp kim tạo rãnh V hộp giấy cứng
Xem thêm -
Phe gài chặn lưỡi dao trên của máy chia cuộn giấy
Xem thêm
 0978039932
 0978039932
 Messenger
 Youtube