 Vietnamese
 English

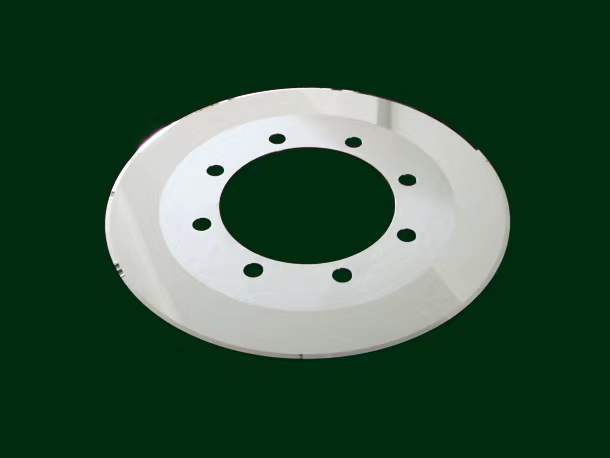
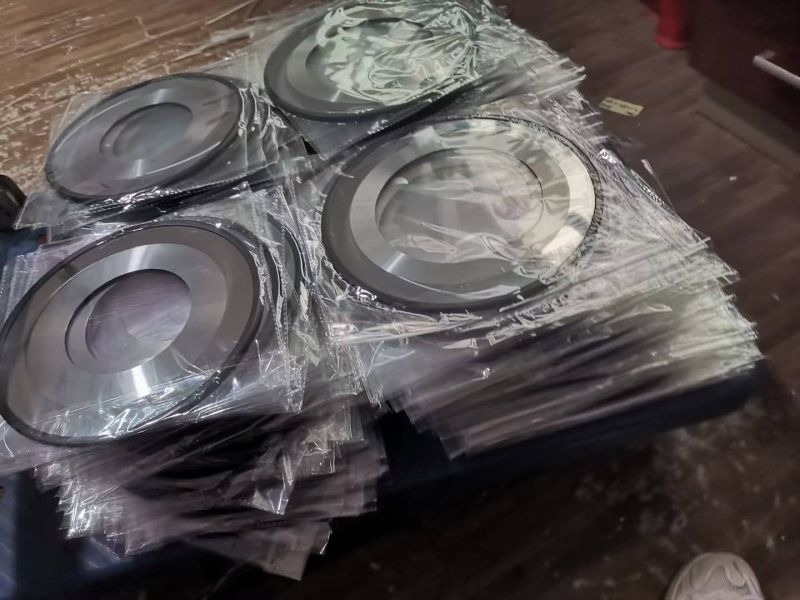
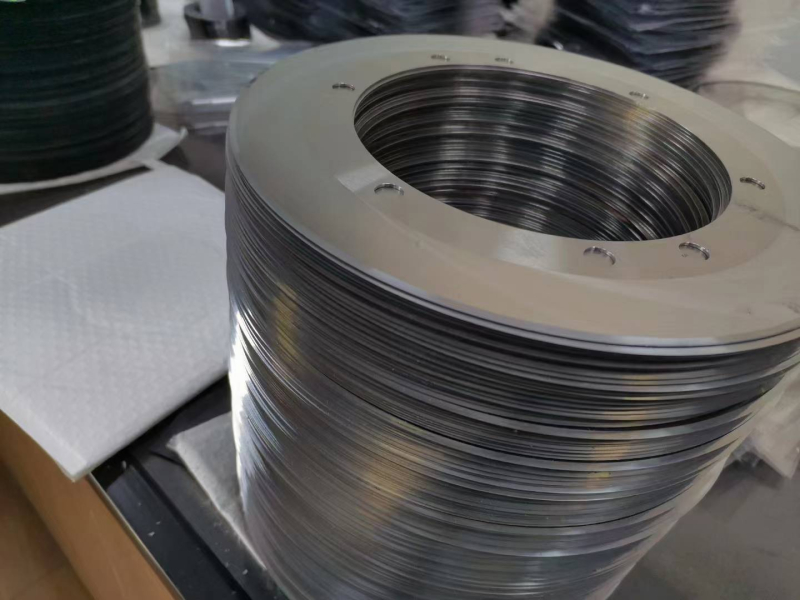
Dao tròn hợp kim xả tấm carton
Chi tiết sản phẩm
Dao tròn hợp kim xả tấm carton là gì?
Dao tròn hợp kim - còn gọi là dao xả giấy hợp kim, dao tròn cacbua vonfram (tungsten carbide), dao tròn vonfram thép là dụng cụ cắt chính xác chuyên dùng để xả dọc tấm carton ở tốc độ cao. Dao được lắp trên máy xả tự động, máy xả rọc lằn dao mỏng (thin blade slitter scorer) và cụm nhông lằn trên dây chuyền sóng carton.
Khác với dao thép hợp kim thông thường (SKD11, 9CrSi, thép gió), dao tròn hợp kim được chế tạo bằng phương pháp thiêu kết bột cacbua vonfram ở nhiệt độ cao, cho độ cứng và độ chịu mài mòn vượt trội. Đây là lựa chọn tiêu chuẩn cho các nhà máy chạy sản lượng lớn, muốn giảm tần suất dừng máy thay dao.
Vì sao chọn hợp kim thay vì thép thường?
Vấn đề cốt lõi của công đoạn xả carton không nằm ở sợi giấy mà ở tạp chất khoáng trong giấy. Nhiều loại giấy carton, đặc biệt là giấy tái sinh, có hàm lượng cát và chất độn khoáng khá cao. Các hạt cát này cào xước lưỡi dao liên tục, làm lớp kim loại bề mặt biến dạng dẻo rồi mỏi và bong tróc — dao thép thường mòn tù rất nhanh.
| Tiêu chí | Dao thép hợp kim (SKD11, HSS) | Dao tròn hợp kim (carbide) |
| Độ cứng | HRC 58–62 (≈ HRA 81–83) | HRA 89–92 — cao hơn rõ rệt |
| Độ chịu mài mòn | Trung bình | Rất cao, tuổi thọ gấp nhiều lần |
| Tần suất thay dao | Cao, dừng máy nhiều | Thấp, ổn định sản xuất |
| Chất lượng mép cắt | Xù dần theo mức mòn | Phẳng, nhẵn, không bavia trong thời gian dài |
| Chi phí ban đầu | Thấp | Cao hơn |
| Chi phí trên mỗi mét giấy | Cao hơn khi tính cả thời gian dừng máy | Thấp hơn về tổng chi phí sở hữu |
| Khả năng mài lại | Mài bằng đá thường | Cần đá kim cương chuyên dụng |
Nói cách khác: dao hợp kim đắt hơn khi mua, nhưng rẻ hơn khi tính trên tổng sản lượng — vì tuổi thọ dài hơn nhiều và giảm được số lần dừng máy thay dao.
Đặc điểm nổi bật
- Vật liệu: hợp kim cacbua vonfram – coban (WC-Co), mác YG6 / YG8 / YG15 tùy yêu cầu cân bằng giữa độ cứng và độ dai.
- Độ cứng cao: HRA 89–92, giữ được độ sắc lâu ngay cả với giấy tái sinh nhiều tạp chất.
- Lưỡi mài gương: mép cắt được mài tinh, phóng đại 50 lần không có vết mẻ, đảm bảo mép tấm carton phẳng, nhẵn, không tưa xơ.
- Độ chính xác cao: dung sai độ dày kiểm soát trong khoảng 0,01 mm, độ đảo mặt đầu thấp giúp dao chạy êm ở tốc độ cao, không rung, không lệch khổ.
- Ít bám keo: bề mặt nhẵn giúp hạn chế keo và bụi giấy bám vào lưỡi.
Thông số kỹ thuật
| Hạng mục | Thông số |
| Vật liệu | Hợp kim cacbua vonfram WC-Co (YG6, YG8, YG15); tùy chọn thân thép hàn vành hợp kim |
| Độ cứng | HRA 89–92 |
| Đường kính ngoài (OD) | Ø100 – Ø400 mm; phổ biến Ø150, Ø200, Ø210, Ø250, Ø300 |
| Đường kính trong (ID) | Ø25,4 / Ø30 / Ø40 / Ø60 / Ø70 / Ø100 / Ø122 mm |
| Độ dày | 0,5 – 3,0 mm (dao mỏng máy xả rọc lằn thường 1,0 – 1,5 mm) |
| Quy cách phổ biến | 210 × 122 × 1,3 mm; 200 × 25,4 × 2 mm; 250 × 100 × 1,5 mm |
| Kiểu lưỡi | Vát một mặt (single bevel) hoặc vát hai mặt (double bevel); tùy chọn răng cưa |
| Dung sai độ dày | ±0,01 mm |
| Vật liệu cắt được | Carton 3 / 5 / 7 lớp, sóng A, B, C, E, BC, AB; giấy, màng nhựa, cao su, da, vật liệu composite |
Ứng dụng
- Xả dọc tấm carton: lắp trên máy xả tự động tốc độ cao, máy xả rọc lằn dao mỏng và máy tạo lằn trên dây chuyền sóng.
- Ngành giấy: xả giấy cuộn, giấy bìa, ống giấy công nghiệp, giấy nhãn.
- Màng nhựa: xả dọc màng BOPP, PET, PE, CPP.
- Cao su, da và vật liệu composite: cắt dọc yêu cầu độ ổn định cao và tuổi thọ dao dài.
Cùng một hình dạng dao tròn nhưng mác hợp kim, góc lưỡi và độ dày sẽ khác nhau theo từng vật liệu, vì vậy không nên dùng chung một loại dao cho nhiều công đoạn khác nhau.
Cách chọn và đặt hàng đúng quy cách
Ba kích thước bắt buộc phải đo chính xác để dao lắp vừa trục máy:
- Đường kính ngoài (OD) — đo qua tâm dao. Lưu ý dao cũ đã mài lại nhiều lần sẽ nhỏ hơn kích thước gốc, cần xác nhận lại đường kính ban đầu.
- Đường kính trong / lỗ trục (ID) — quyết định dao có lắp được lên trục hay không, phải đo bằng thước cặp.
- Độ dày — ảnh hưởng trực tiếp đến khe hở ăn dao và độ rộng vết cắt.
Ngoài ra cần cho biết: kiểu vát lưỡi (một mặt hay hai mặt), có rãnh then hoặc lỗ định vị hay không, hãng máy đang chạy, loại giấy và tốc độ dây chuyền. DTS nhận gia công theo mẫu và bản vẽ — kể cả các quy cách phi tiêu chuẩn không còn sẵn trên thị trường.
Xử lý sự cố thường gặp
| Hiện tượng | Nguyên nhân | Hướng xử lý |
| Mép cắt xù, tưa xơ | Lưỡi mòn, khe hở ăn dao quá lớn | Mài lại bằng đá kim cương hoặc thay dao, chỉnh lại khe hở |
| Mẻ lưỡi cục bộ | Giấy lẫn vật cứng (kim ghim, mảnh kim loại); dao va chạm khi lắp | Tăng cường kiểm tra giấy đầu vào, thao tác lắp dao cẩn thận |
| Rung, kêu khi chạy tốc độ cao | Độ đảo lớn, dao lắp không đồng tâm, bạc trục rơ | Kiểm tra độ đảo, siết lại bạc côn, kiểm tra trục dao |
| Khổ xả sai lệch | Dao xê dịch trên trục, vòng đệm mòn | Siết lại định vị, thay vòng đệm |
| Bám keo, dính bụi giấy | Keo chưa khô hẳn, không vệ sinh định kỳ | Vệ sinh lưỡi cuối ca, cân nhắc dao có phủ bề mặt |
| Nứt vỡ dao | Mác hợp kim quá cứng, thiếu độ dai so với điều kiện làm việc | Chuyển sang mác hợp kim có hàm lượng coban cao hơn |
Lắp đặt và bảo dưỡng
- Vệ sinh sạch trục dao và mặt bích trước khi lắp; bụi giấy kẹt giữa mặt tiếp xúc là nguyên nhân phổ biến gây đảo dao.
- Lắp dao vuông góc với trục, siết đều lực để tránh cong vênh — hợp kim rất cứng nhưng giòn, dễ nứt nếu siết lệch.
- Chạy thử tốc độ thấp, kiểm tra mép cắt rồi mới tăng dần lên tốc độ sản xuất.
- Kinh nghiệm thực tế: khi lưỡi xuất hiện vết mòn từ 0,1 mm trở lên là thời điểm nên mài lại, không nên chờ đến khi ra hàng lỗi.
- Mài lại phải dùng đá kim cương chuyên dụng và giữ đúng góc lưỡi ban đầu. Mài sai góc là nguyên nhân chính khiến dao mài lại cho chất lượng không ổn định.
- Bảo quản nơi khô ráo, bôi dầu chống gỉ và dùng bao bảo vệ lưỡi cho dao dự phòng để tránh mẻ trước khi kịp sử dụng.
Vì sao chọn dao tròn hợp kim của DTS BladeX
- Hợp kim thiêu kết có chứng chỉ vật liệu, kiểm tra độ cứng và độ đảo từng lô.
- Lưỡi mài tinh đạt độ nhẵn cao, kiểm tra dưới kính phóng đại trước khi xuất xưởng.
- Tư vấn chọn mác hợp kim theo đúng nguồn giấy và tốc độ dây chuyền - yếu tố quyết định tuổi thọ dao.
- Nhận gia công theo mẫu, ảnh chụp hoặc bản vẽ; hỗ trợ dựng lại bản vẽ kỹ thuật và gửi duyệt trước khi sản xuất.
- Hàng sẵn cho các quy cách phổ biến, giao nhanh khu vực Đồng Nai - Bình Dương - TP.HCM và chuyển phát toàn quốc.
Câu hỏi thường gặp
Dao hợp kim có mài lại được không?
Có, nhưng phải dùng đá kim cương và giữ đúng góc lưỡi gốc. Đá mài thông thường không mài được hợp kim cacbua vonfram, thậm chí làm mẻ lưỡi.
Dao hợp kim đắt hơn dao thép nhiều lần, có đáng đầu tư không?
Nên tính theo chi phí trên mỗi mét giấy đã xả thay vì giá mua ban đầu. Với nhà máy chạy sản lượng lớn hoặc dùng giấy tái sinh nhiều tạp chất, tuổi thọ dài và số lần dừng máy ít hơn thường bù lại chênh lệch giá.
Vì sao dao hợp kim mới lắp lại bị mẻ?
Phần lớn do va chạm khi lắp hoặc trong giấy lẫn vật cứng. Hợp kim rất cứng nhưng giòn hơn thép, cần thao tác nhẹ tay và kiểm soát giấy đầu vào.
Không biết quy cách dao cũ thì làm sao?
Gửi ảnh chụp dao cũ kèm thước, hoặc gửi mẫu về DTS. Chúng tôi sẽ đo và dựng lại bản vẽ, gửi duyệt trước khi sản xuất.
Liên hệ báo giá
Để nhận báo giá dao tròn hợp kim xả tấm carton, quý khách vui lòng cung cấp: đường kính ngoài × đường kính trong × độ dày, số lượng, kiểu vát lưỡi, hãng máy và loại giấy đang chạy. Nếu chưa có thông số, chỉ cần gửi ảnh chụp dao cũ kèm thước, DTS sẽ hỗ trợ xác định quy cách.
CÔNG TY TNHH DAO CƯA CÔNG NGHIỆP DTS – BladeX
 0978039932
 0978039932
 Messenger
 Youtube