 Vietnamese
 English

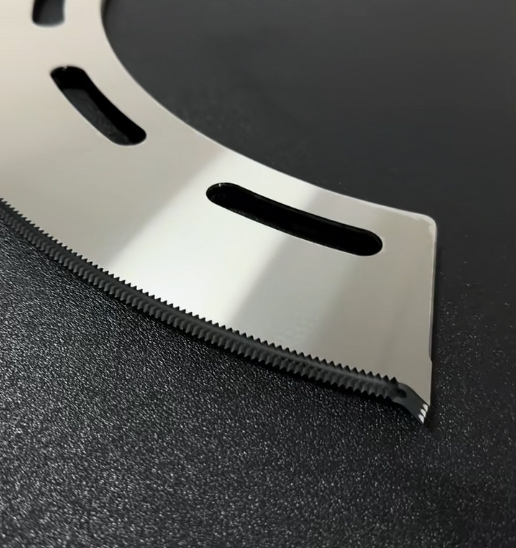
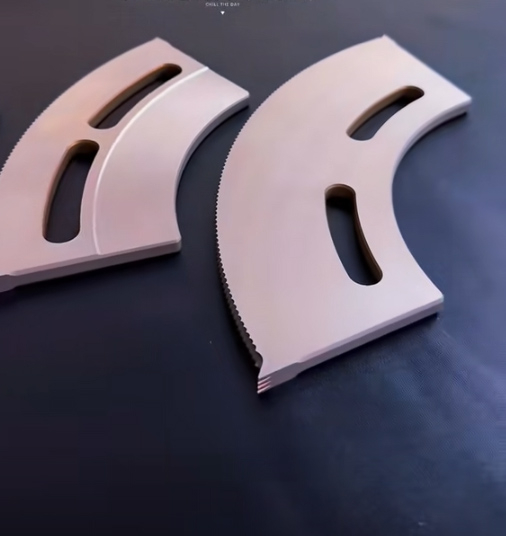
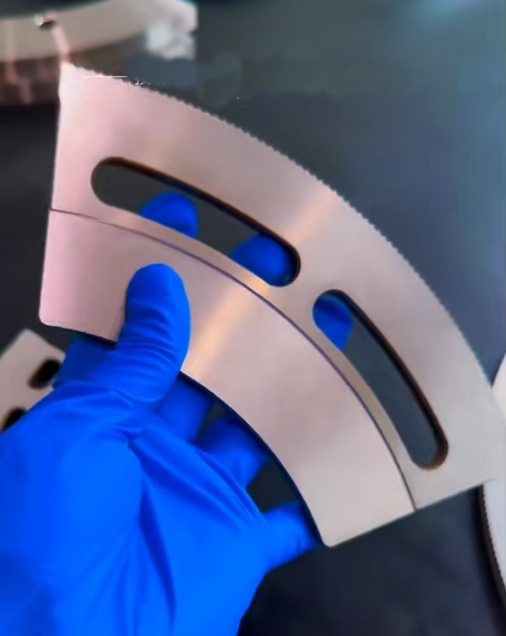
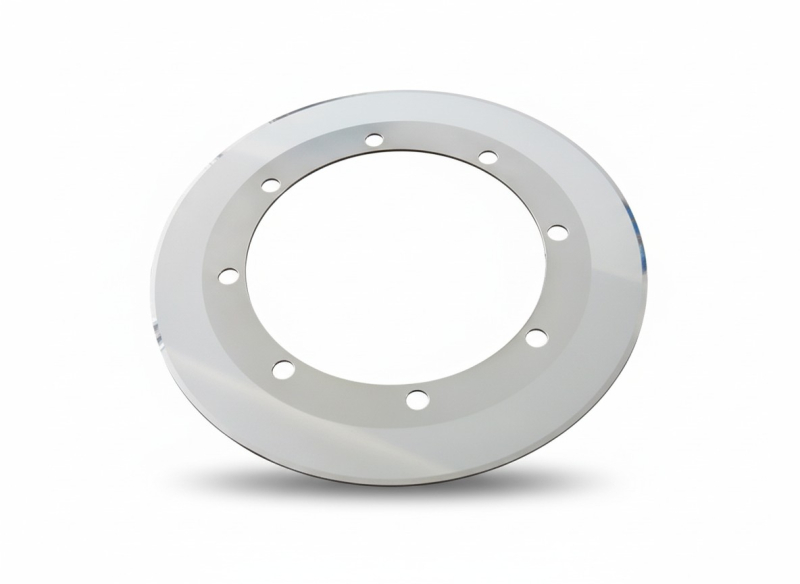
Dao xẻ rãnh (dao chạp) máy in thùng carton
Chi tiết sản phẩm
Dao xẻ rãnh (dao chạp) là gì?
Dao xẻ rãnh — còn gọi là dao chạp, dao khai tào (開槽刀) — là bộ dao lắp trên máy in thùng carton, máy in bế liên hợp và máy tạo hình thùng, có nhiệm vụ xẻ bốn rãnh trên tấm carton để tạo nắp thùng gấp được. Chất lượng rãnh quyết định trực tiếp đến độ vuông của thùng, khả năng gấp nắp và tốc độ chạy của công đoạn dán thùng phía sau.
Dòng máy in — xẻ rãnh — bế liên hợp được các nhà máy bao bì carton sử dụng phổ biến nhờ hiệu suất cao, kết cấu gọn. Trong cả cụm máy, dao xẻ rãnh là chi tiết hao mòn nhanh nhất, và tuổi thọ của nó ảnh hưởng trực tiếp đến chất lượng rãnh cùng chi phí sản xuất — một bài toán quản lý chất lượng và quản lý chi phí mà hầu hết nhà máy carton đều phải giải.
Cấu tạo bộ dao xẻ rãnh
Một bộ dao xẻ rãnh hoàn chỉnh gồm hai phần làm việc theo cặp:
| Bộ phận | Loại thường dùng | Vai trò và đặc điểm |
| Dao trên | Dao cung tròn (dao lưỡi liềm, dao trơn) | Cắt xuyên qua tấm carton, quyết định độ sạch của mép rãnh. Cho mép cắt phẳng, ít xù, phù hợp carton 3 lớp và 5 lớp thông thường. |
| Dao trên | Dao cung tròn răng cưa | Lưỡi có răng, cắn giấy tốt hơn, ít trượt. Phù hợp carton dày, nhiều lớp, giấy định lượng cao hoặc giấy có độ ẩm cao. |
| Dao dưới | Dao bán nguyệt góc nhọn | Đóng vai trò lưỡi đối tiếp, tách phần giấy phế ra khỏi tấm. Góc nhọn cho vết cắt gọn, ít dính phế liệu. |
| Dao dưới | Dao bán nguyệt góc vuông | Bền hơn, chịu va đập tốt, thích hợp máy chạy tốc độ cao và carton nhiều lớp. |
| Vòng đệm | Vòng chặn bán nguyệt định chiều rộng rãnh | Xác định bề rộng rãnh (thường 6 / 7 / 8 / 10 mm). Thay vòng đệm để đổi chiều rộng rãnh theo yêu cầu thùng. |
Vì sao dao xẻ rãnh mòn nhanh?
Khi làm việc, lưỡi dao vừa thực hiện chuyển động cắt vào tấm carton, vừa chịu ma sát tương đối trên bề mặt lưỡi. Nguyên nhân mòn chính không nằm ở bản thân sợi giấy mà ở tạp chất trong giấy:
- Nhiều loại giấy carton có hàm lượng cát (cát thạch anh, chất độn khoáng) lên tới 5%–10%. Các hạt cát này cào xước lưỡi dao rất mạnh.
- Lớp kim loại bề mặt lưỡi dần bị biến dạng dẻo, sau đó mỏi và bong tróc từng mảng nhỏ.
- Tuổi thọ dao giảm theo thời gian sử dụng và tăng theo hàm lượng cát cùng tạp chất trong giấy — giấy tái sinh nhiều tạp chất làm dao mòn nhanh hơn rõ rệt so với giấy kraft sạch.
Đây là lý do hai nhà máy dùng cùng một loại dao, cùng một dòng máy, nhưng tuổi thọ dao có thể chênh nhau vài lần — khác biệt nằm ở nguồn giấy đầu vào.
Bốn vấn đề thường gặp tại nhà máy carton
| Vấn đề | Hệ quả |
| Dao trên chỉ dùng được một lần, tuổi thọ ngắn | Tần suất thay dao cao, dừng máy nhiều, giảm sản lượng |
| Mài lại dùng tiếp cho hiệu quả kém | Chất lượng rãnh không ổn định, tỷ lệ hàng lỗi tăng |
| Lưỡi dao chịu mài mòn kém, có chỗ bị mẻ, nứt cục bộ | Rãnh bị rách, phải loại tấm, ảnh hưởng cả lô hàng |
| Phải mua dao mới liên tục | Chi phí vật tư lớn, giá thành sản xuất bị đẩy lên |
Ngoài các yếu tố khách quan khó tránh (dao va đập, sự cố máy), hướng cải thiện thực tế và khả thi nhất là giải quyết bài toán tái sử dụng dao cũ và chọn đúng dao mới — đó chính là cách kéo dài tuổi thọ dao xẻ rãnh mà không phải đầu tư thêm thiết bị.
Khi nào cần thay dao xẻ rãnh?
Tuổi thọ dao xẻ rãnh được xác định bằng một tiêu chí duy nhất: chất lượng rãnh có còn đạt tiêu chuẩn sản phẩm hay không. Chất lượng rãnh giảm dần theo mức mòn của lưỡi, biểu hiện qua các hiện tượng sau:
| Hiện tượng | Nguyên nhân | Hướng xử lý |
| Mép rãnh xù, tưa xơ (bavia) | Lưỡi dao mòn tù, mất độ sắc | Mài lại đúng biên dạng hoặc thay dao mới |
| Mép rãnh có gờ, ba via kim loại kéo theo | Khe hở dao trên – dao dưới quá lớn | Chỉnh lại khe hở ăn dao, kiểm tra vòng đệm |
| Rãnh bị nứt, vỡ lớp mặt | Lưỡi mẻ cục bộ, vật liệu dao không đủ dai | Thay dao, chuyển sang mác thép chịu va đập tốt hơn |
| Phế liệu không rời, dính liền tấm | Dao dưới mòn, góc lưỡi sai, khe hở không đủ | Thay dao dưới theo cặp với dao trên |
| Chiều rộng rãnh sai lệch | Vòng đệm mòn hoặc lắp sai quy cách | Thay vòng đệm đúng bề rộng rãnh |
Khi sản phẩm không còn đạt tiêu chuẩn, bộ dao cần được đổi — không nên cố chạy thêm vì chi phí phế phẩm thường lớn hơn nhiều so với chi phí một bộ dao.
Cách kéo dài tuổi thọ dao xẻ rãnh
- Chọn đúng vật liệu theo nguồn giấy. Nhà máy chạy giấy tái sinh nhiều tạp chất nên dùng dao thép hợp kim độ cứng cao hoặc dao hàn đắp hợp kim cứng thay vì thép cacbon thông thường.
- Mài lại đúng biên dạng. Dao trên cung tròn có thể mài lại nếu giữ đúng bán kính và góc lưỡi ban đầu; mài sai biên dạng là nguyên nhân chính khiến "mài lại dùng tiếp cho hiệu quả kém".
- Thay theo cặp. Dao trên và dao dưới nên thay hoặc mài đồng bộ. Lưỡi mới ăn với lưỡi cũ đã mòn sẽ tiếp xúc không đều, làm hỏng nhanh cả hai.
- Kiểm soát khe hở ăn dao. Khe hở quá lớn gây xù mép; quá nhỏ khiến hai lưỡi cạo nhau, sinh nhiệt và mẻ lưỡi.
- Vệ sinh lưỡi cuối ca. Bụi giấy và keo khô bám trên lưỡi làm tăng ma sát và đẩy nhanh quá trình mòn.
- Luân phiên vị trí dao. Với máy nhiều vị trí xẻ rãnh, luân chuyển dao giữa các vị trí giúp mòn đều hơn.
- Bảo quản dao dự phòng đúng cách. Bôi dầu chống gỉ, để trên giá phẳng, tránh va chạm làm mẻ lưỡi trước khi kịp sử dụng.
Thông số kỹ thuật
| Hạng mục | Thông số |
| Vật liệu | SKD11 / Cr12MoV / D2, 9CrSi, thép gió HSS (M2, SKH51); tùy chọn hàn đắp hợp kim cứng |
| Độ cứng lưỡi | HRC 58–62 (thân dao HRC 42–48 để chống nứt gãy) |
| Đường kính dao trên | Ø200 – Ø450 mm (theo dòng máy) |
| Đường kính dao dưới | Ø150 – Ø300 mm, dạng bán nguyệt |
| Độ dày | 2 – 6 mm |
| Chiều rộng rãnh | 6 / 7 / 8 / 10 mm (điều chỉnh bằng vòng đệm) |
| Kiểu lưỡi | Cung tròn trơn, cung tròn răng cưa, bán nguyệt góc nhọn, bán nguyệt góc vuông |
| Xử lý bề mặt | Nhiệt luyện chân không, tùy chọn phủ TiN chống dính keo |
| Vật liệu cắt được | Carton 3 lớp, 5 lớp, 7 lớp; sóng A, B, C, E, BC, AB |
Tương thích với các dòng máy
DTS cung cấp dao xẻ rãnh cho hầu hết máy in thùng carton đang vận hành tại Việt Nam: máy Trung Quốc, Đài Loan, Nhật và châu Âu — cả dòng in flexo chạy chậm lẫn máy in bế liên hợp tốc độ cao. Do mỗi hãng máy có đường kính, bề dày và kiểu định vị riêng, quý khách vui lòng gửi mẫu dao cũ, ảnh chụp kèm thước hoặc bản vẽ — DTS sẽ dựng lại bản vẽ kỹ thuật và gửi duyệt trước khi sản xuất.
Vì sao chọn dao xẻ rãnh của DTS BladeX
- Thép nhập khẩu có chứng chỉ vật liệu, nhiệt luyện chân không, kiểm tra độ cứng từng lô.
- Tư vấn chọn mác thép và kiểu lưỡi theo đúng nguồn giấy nhà máy đang chạy — yếu tố quyết định tuổi thọ dao.
- Nhận gia công theo mẫu và bản vẽ, kể cả quy cách không còn sẵn trên thị trường.
- Cung cấp đồng bộ dao trên, dao dưới và vòng đệm định chiều rộng rãnh.
- Hàng sẵn cho các quy cách phổ biến, giao nhanh khu vực Đồng Nai – Bình Dương – TP.HCM và chuyển phát toàn quốc.
Câu hỏi thường gặp
Dao xẻ rãnh có mài lại được không?
Có, nhưng phải mài đúng biên dạng cung tròn và góc lưỡi ban đầu. Mài sai biên dạng chính là nguyên nhân khiến nhiều nhà máy thấy dao mài lại cho chất lượng rãnh không ổn định.
Vì sao dao mới thay vẫn nhanh mòn?
Thường do hàm lượng cát và tạp chất trong giấy cao. Trường hợp này cần chuyển sang vật liệu dao có độ chịu mài mòn cao hơn thay vì tăng tần suất thay dao.
Chỉ thay dao trên có được không?
Không nên. Dao trên và dao dưới làm việc theo cặp; thay một bên khiến tiếp xúc không đều, làm giảm tuổi thọ của cả hai và gây hiện tượng phế liệu dính liền tấm.
Muốn đổi chiều rộng rãnh thì làm thế nào?
Thay vòng đệm bán nguyệt định chiều rộng — không cần đổi cả bộ dao.
Liên hệ báo giá
Để nhận báo giá dao xẻ rãnh (dao chạp) máy in thùng carton, quý khách vui lòng cung cấp: đường kính ngoài × đường kính lỗ × độ dày, kiểu lưỡi (trơn hay răng cưa), chiều rộng rãnh, hãng máy và loại giấy đang chạy. Nếu chưa có thông số, chỉ cần gửi ảnh chụp dao cũ kèm thước — DTS sẽ hỗ trợ xác định quy cách.
CÔNG TY TNHH DAO CƯA CÔNG NGHIỆP DTS – BladeX
Website: daocuadts.com
 0978039932
 0978039932
 Messenger
 Youtube