 Vietnamese
 English

Dao hợp kim bao bì carton
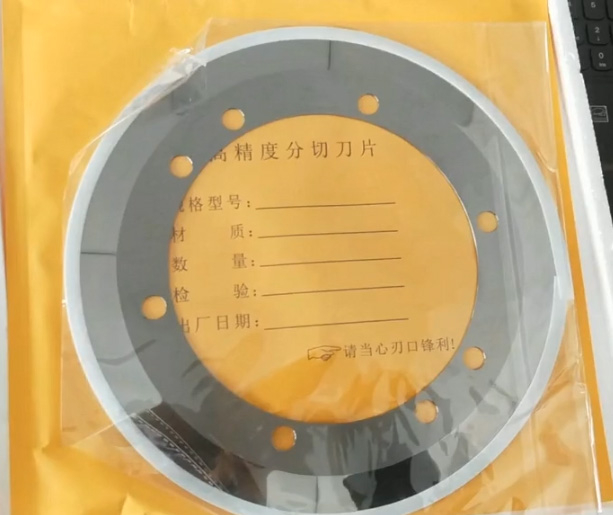
Chi tiết sản phẩm
Dao đơn hợp kim cứng cho ngành bao bì carton: khi nào nên bỏ dao thép?
Bất kỳ ai từng đứng máy phân giấy hay máy chia lằn ở xưởng carton đều quen với cái vòng lặp này: dao mới lắp lên chạy rất ngọt, mép giấy sắc gọn, được vài ca thì bắt đầu nghe tiếng xé thay vì tiếng cắt, mép tấm bìa xù lông, rồi tới lúc phải dừng máy tháo dao đi mài. Với xưởng chạy hai ca, chuyện thay dao vài lần một tuần là bình thường. Vấn đề không nằm ở tay nghề thợ mà nằm ở vật liệu làm dao.
Đây là chỗ dao đơn hợp kim cứng — tiếng Trung gọi là 硬质合金单刀, tiếng Anh quen dùng là tungsten carbide single blade — bắt đầu có lý do tồn tại.
Dao đơn là gì và khác gì bộ dao trên dưới
Trong khâu cắt giấy có hai kiểu bố trí phổ biến. Kiểu thứ nhất dùng hai lưỡi ăn khớp nhau như cây kéo, thường gọi là dao trên dao dưới hoặc cắt kiểu shear. Kiểu thứ hai chỉ dùng một lưỡi, lưỡi này tì vào trục đỡ, tấm lót hoặc rãnh dẫn để xé đứt vật liệu — đó là dao đơn.
Bên Trung Quốc các nhà cung cấp thiết bị mô tả sự khác biệt khá thẳng thắn: dao đôi cho mép cắt phẳng hơn, phù hợp vật liệu dày và yêu cầu chính xác cao, đổi lại đòi hỏi lực căng vật liệu ổn định và thiết bị đi kèm phức tạp hơn. Dao đơn thì kết cấu đơn giản, chỉnh vị trí nhanh, chi phí bảo trì thấp hơn khoảng một phần ba, và đặc biệt hợp với xưởng chạy nhiều đơn nhỏ, đổi khổ liên tục. Với ngành carton — nơi một ngày có thể đổi khổ chục lần theo đơn hàng — tính linh hoạt đó đáng giá hơn vài phần trăm sai lệch mép cắt.
Nói cách khác, dao đơn không phải là bản rút gọn kém hơn. Nó là lựa chọn khác về mặt bài toán vận hành.
Vật liệu mới là điểm phân biệt thật sự
Dao đơn có thể làm bằng thép gió, bằng SKD11, hoặc bằng hợp kim cứng. Hợp kim cứng ở đây là vật liệu chế tạo bằng luyện kim bột, thành phần chính là cacbua vonfram (WC) liên kết bằng coban (Co), thị trường Việt Nam hay gọi tắt là dao vonfram hoặc dao tungsten.
Các mác thông dụng trong tài liệu Trung Quốc là YG6, YG8, YG15, phân biệt nhau ở hàm lượng coban:
| Mác | Hàm lượng Co | Độ cứng (HRA) | Độ bền uốn (MPa) | Đặc tính |
|---|---|---|---|---|
| YG6 | 6% | ≥ 89,5 | ≥ 1670 | Cứng và chịu mài mòn tốt nhất, giòn hơn |
| YG8 | 8% | ~ 89,5 | ~ 2320 | Cân bằng, chịu va đập khá |
| YG15 | 15% | ~ 87 | cao | Dai, dùng cho chi tiết chịu va đập mạnh |
Nguyên tắc rất dễ nhớ: coban càng nhiều thì càng dai nhưng càng bớt cứng. Với dao cắt giấy carton, YG6 và YG8 là hai mác được dùng nhiều nhất, vì giấy không gây va đập lớn nhưng lại mài mòn liên tục.
Con số đáng chú ý là độ cứng. Dao hợp kim cứng thành phẩm thường nằm trong khoảng HRA 90–93, quy đổi ra thì cao hơn hẳn thép gió ở mức HRC 60–65. Khả năng chịu mài mòn được ghi nhận gấp khoảng 5 đến 10 lần thép thường, và vật liệu này vẫn giữ được độ cứng ở nhiệt độ 800–1000°C — điều kiện mà dao cắt giấy chạy tốc độ cao hoàn toàn có thể chạm tới ở mép lưỡi.
Vì sao giấy carton lại "ăn" dao đến vậy
Nhiều người vẫn nghĩ cắt giấy thì nhẹ nhàng, dao nào cũng được. Thực tế ngược lại. Giấy làm bìa carton hiện nay chứa lượng chất độn khoáng khá lớn, chủ yếu là canxi cacbonat và cao lanh, cộng thêm keo dán, hồ tinh bột, mực in và bụi giấy bám trên bề mặt. Những hạt khoáng đó cứng hơn thép, và chúng chà lên mép lưỡi hàng vạn lần mỗi giờ. Giấy tái sinh còn tệ hơn vì lẫn tạp chất khó lường.
Cơ chế hỏng của dao cắt giấy vì thế hiếm khi là mẻ hay gãy — mà là mòn mòn dần, mép lưỡi tù đi, bán kính lưỡi nở ra, đến ngưỡng nào đó thì dao chuyển từ cắt sang ép và xé. Đúng vào lúc đó mép giấy bắt đầu xù, bụi giấy nhiều lên, và sản phẩm bị khách phàn nàn.
Hợp kim cứng đánh trực diện vào cơ chế này. Nó không dai bằng thép, nên nếu để va vào kẹp giấy hay dị vật kim loại thì mẻ ngay. Nhưng riêng khoản chống mài mòn thì gần như không có đối thủ trong tầm giá công nghiệp.
Những thông số cần chốt khi đặt hàng
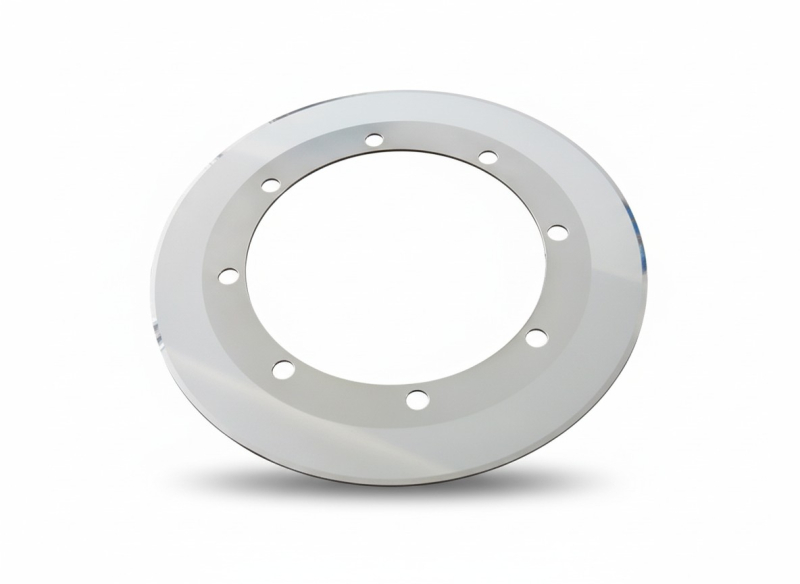
Khi đặt dao đơn hợp kim cứng, ba kích thước cơ bản luôn phải có là đường kính ngoài, đường kính lỗ tâm và độ dày. Lỗ tâm quyết định dao có lắp vừa trục hiện có hay không, nên tốt nhất là đo lại trục thật chứ đừng dựa vào catalogue máy, vì trục đã dùng lâu năm thường bị mòn hoặc đã từng gia công lại.
Ngoài ra còn vài thứ hay bị bỏ sót:
Góc mài lưỡi. Thông thường nằm trong khoảng 30–45 độ. Góc nhỏ thì cắt ngọt nhưng mép lưỡi mỏng, dễ mẻ khi gặp lớp giấy nhiều sóng. Góc lớn thì bền hơn nhưng lực cắt tăng, dễ ép nát sóng giấy. Nên nói rõ mình đang cắt bìa mấy lớp, sóng gì, để bên gia công chọn góc phù hợp.
Kiểu mài một mặt hay hai mặt. Dao đơn dùng trong phân giấy thường mài vát một mặt để mặt còn lại áp sát vào trục đỡ hoặc dao đối ứng. Đặt nhầm kiểu mài là dao lắp lên chạy lệch ngay.
Độ đảo và cân bằng. Với dao chạy tốc độ cao, dung sai độ đảo mặt đầu quan trọng không kém độ cứng. Dao đảo thì mép cắt gợn sóng dù lưỡi vẫn còn sắc.
Dùng và giữ dao cho đúng
Mốc kỹ thuật thường được dẫn là lượng mòn mặt sau VB vượt quá 0,3 mm thì nên tháo ra mài lại hoặc thay. Chờ đến khi mép giấy xù mới xử lý thì thường đã muộn, vì lúc đó phần mòn đã ăn sâu, mài lại tốn nhiều vật liệu hơn và dao rút ngắn tuổi thọ tổng.
Vài thói quen nhỏ giúp dao sống lâu hơn đáng kể: siết dao đúng lực và đúng thứ tự, không dùng búa gõ khi lắp, kiểm tra bạc côn và vòng đệm xem đã mòn chưa, vệ sinh bụi giấy bám ở chân dao sau mỗi ca, và cất dao dự phòng ở nơi khô ráo có lót ngăn cách thay vì xếp chồng lên nhau trong hộp sắt. Hợp kim cứng rất cứng nhưng cũng rất giòn — một cú rơi xuống nền xi măng là đủ hỏng một mép lưỡi.
Có nên chuyển sang hợp kim cứng không?
Câu trả lời phụ thuộc vào sản lượng. Giá dao hợp kim cứng cao hơn dao thép nhiều lần, thị trường Trung Quốc tham khảo phổ biến ở mức 50–200 tệ một chiếc cho quy cách thông thường, loại đặc biệt thì cao hơn. Nếu xưởng chỉ chạy lai rai vài giờ mỗi ngày, dao SKD11 hoặc thép gió vẫn là bài toán kinh tế hợp lý.
Nhưng nếu máy chạy liên tục hai ca trở lên, và chi phí thật sự không nằm ở tiền mua dao mà nằm ở thời gian dừng máy để thay và mài, thì phép tính đảo chiều rất nhanh. Một con dao đắt gấp năm lần nhưng chạy được gấp bảy tám lần, lại giảm số lần dừng máy, thường rẻ hơn khi tính theo mét giấy cắt được chứ không phải theo hóa đơn mua hàng.
Với những đơn vị đang cân nhắc, cách làm chắc chắn nhất vẫn là gửi kèm mẫu dao cũ hoặc thông số trục máy để bên gia công đối chiếu kích thước và tư vấn mác hợp kim, góc lưỡi phù hợp với loại giấy đang chạy. Đo sai một chi tiết ở lỗ tâm hay độ dày là dao về không lắp được, mà dao hợp kim cứng thì không thể gia công lại tại chỗ như dao thép.
Sản phẩm liên quan
-
Cùm Gá Lưỡi Dao Trên Máy Phân Cuộn Slitting
Xem thêm -
Dao Khí Nén 150×80×2.5mm Máy Chia Cuộn
Xem thêm -
Dao chặt tấm giấy carton dây chuyền sóng
Xem thêm -
Dao xẻ rãnh (dao chạp) máy in thùng carton
Xem thêm -
Dao tròn hợp kim xả tấm carton
Xem thêm -
Dao hợp kim tạo rãnh V hộp giấy cứng
Xem thêm -
Phe gài chặn lưỡi dao trên của máy chia cuộn giấy
Xem thêm
 0978039932
 0978039932
 Messenger
 Youtube