 Vietnamese
 English

Dao hợp kim tạo rãnh V hộp giấy cứng
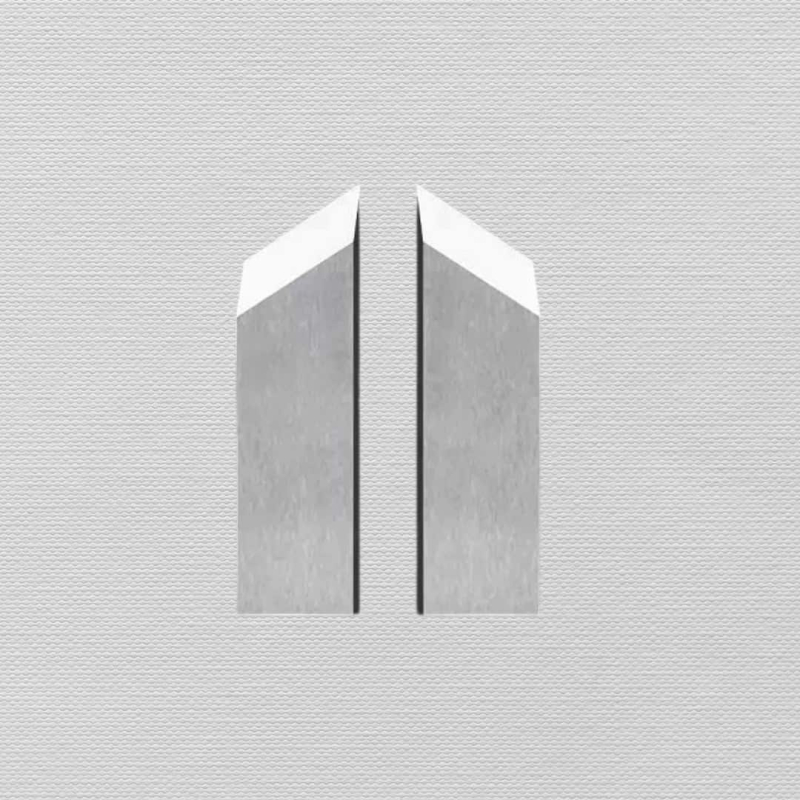
Chi tiết sản phẩm
Dao hợp kim tạo rãnh hộp giấy cứng là gì?
Dao hợp kim tạo rãnh hộp giấy cứng (còn gọi là dao V-cut, dao khai rãnh chữ V) là loại dao chuyên dùng trên máy khai rãnh V để cắt một rãnh hình chữ V trên tấm bìa cứng, giúp tấm bìa gập vuông góc và tạo thành thân hộp quà, hộp nắp âm dương, hộp trưng bày cao cấp.
Cần phân biệt rõ ngay từ đầu: dao này không phải là dao rạch rãnh (slotter) của máy in – rạch thùng carton sóng 3 lớp, 5 lớp. Thùng carton sóng dùng cặp dao đĩa quay để rạch đứt vách, tạo tai thùng. Còn hộp giấy cứng dùng dao phay bóc đi một rãnh chữ V trên nền bìa đặc (grey board / bìa xám / carton lạnh), chỉ chừa lại một lớp giấy mỏng để làm bản lề gập. Hai công nghệ khác nhau hoàn toàn, vật liệu dao và hình học lưỡi cũng khác nhau.
Vị trí của công đoạn khai rãnh V trong quy trình làm hộp cứng
Một chiếc hộp quà cao cấp đi qua chuỗi công đoạn cơ bản sau:
- Cắt phôi bìa – xả tấm bìa xám (grey board) về đúng kích thước khai triển của hộp.
- Khai rãnh V (V-cut) – phay rãnh chữ V tại các đường gập.
- Gập và dán góc – gập bìa theo rãnh, dán băng keo góc hoặc dán hồ tạo khung hộp.
- Bồi/dán giấy áo – dán giấy couché in, giấy mỹ thuật, vải nhung hoặc da lên bề mặt để hoàn thiện.
Khai rãnh là bước quyết định hình dáng hộp. Rãnh V phải được phay chính xác để khi gập lại, cạnh ngoài thẳng, góc trong vuông, bốn góc khít nhau không hở. Nếu rãnh sai góc hoặc sai độ sâu, hộp sẽ bị vênh cạnh, hở góc, phồng mặt – lỗi này không thể sửa ở công đoạn sau, cả lô bìa phải bỏ.
Thông số công nghệ của rãnh chữ V
Ba thông số quyết định chất lượng rãnh, và cũng chính là ba thông số dùng để chọn dao:
1. Chiều dày bìa
Bìa xám làm hộp quà thường dày từ 1 mm đến 4 mm (phổ biến nhất là 1,5 – 3 mm). Bìa càng dày, rãnh càng rộng, lực cắt càng lớn và dao càng nhanh mòn.
2. Góc rãnh V
Góc thông dụng là 90° cho hộp vuông – chữ nhật và 120° cho hộp lục giác. Với các kết cấu hộp đặc biệt (bát giác, hộp vát cạnh, hộp nghiêng), góc rãnh được tính riêng theo góc gập mong muốn. Góc dao phải khớp với góc rãnh cần tạo – đây là lý do dao V-cut luôn được bán theo góc.
3. Lớp giấy liên kết còn lại
Đây là thông số tinh tế nhất. Dao không được phay xuyên hết chiều dày bìa mà phải chừa lại khoảng 0,25 mm lớp giấy dưới đáy rãnh để làm bản lề. Chừa dày quá thì bìa gập không vuông, cạnh bị tròn; chừa mỏng quá hoặc phay đứt thì bìa gãy rời khi gập, phải bỏ phôi. Dao mòn hoặc lưỡi bị mẻ là nguyên nhân số một khiến lớp liên kết này không đều dọc theo đường rãnh.
Các dạng dao khai rãnh V trên thị trường
Dao mảnh lắp trên đầu phay (dạng phổ biến nhất)
Là mảnh dao hình chữ nhật, mài vát chữ V ở một cạnh, bắt vít vào đầu dao (刀座) của máy khai rãnh. Một quy cách thay thế rất phổ biến trên máy làm hộp nắp âm dương là 52 × 19 mm. Ưu điểm: giá rẻ, thay nhanh, có thể mài lại nhiều lần khi lưỡi còn đủ chiều cao.
Dao phay chữ V liền khối
Dạng dao phay tròn có biên dạng chữ V, gá trên trục chính. Dùng trên máy khai rãnh tốc độ cao và máy CNC. Độ ổn định biên dạng tốt hơn, mặt rãnh nhẵn hơn, nhưng giá cao và phải mài trên máy mài chuyên dụng.
Dao máy khai rãnh thủ công / máy mẫu
Máy V-cut để bàn dùng cho xưởng làm mẫu và đơn hàng nhỏ, vận hành hoàn toàn cơ khí không cần điện. Loại máy này cũng dùng lưỡi hợp kim vonfram để không gỉ và giữ độ sắc lâu, và cho năng suất cao hơn nhiều lần so với rạch tay bằng dao rọc.
Máy nhiều trục
Máy khai rãnh 4 trục và 6 trục cho phép phay nhiều rãnh song song trong một lượt chạy phôi. Máy 6 đầu dao có thể tạo tới 8 rãnh trong một lần đưa phôi, phục vụ các kiểu hộp lục giác, bát giác chứ không chỉ hộp bốn góc. Với máy nhiều trục, việc tất cả các dao cùng lô phải đồng đều về góc và chiều cao lưỡi trở thành yêu cầu bắt buộc – chỉ một dao lệch là cả tấm bìa bị rãnh không đều.
Vật liệu chế tạo dao: thép gió, thép hợp kim hay hợp kim cứng?
Các mác vật liệu thường gặp cho dòng dao khai rãnh và dao ngành giấy gồm: H13, SKD-11, D2, Cr12MoV, 6CrW2Si, 9CrSi và hợp kim cứng nhóm YG. Dung sai gia công của dao chính xác có thể đạt tới ±0,002 mm.
| Nhóm vật liệu | Mác tiêu biểu | Độ cứng | Đặc tính khi khai rãnh bìa |
|---|---|---|---|
| Thép hợp kim dụng cụ | SKD-11 / D2 / Cr12MoV | 58 – 62 HRC | Dai, chống mẻ tốt, giá thấp, dễ mài lại. Mòn nhanh khi chạy bìa tái chế nhiều tro. |
| Thép gió | W6Mo5Cr4V2 / SKH51 | 62 – 65 HRC | Sắc, giữ lưỡi khá, cân bằng giữa giá và tuổi thọ. Lựa chọn phổ thông. |
| Hợp kim cứng (vonfram carbide) | YG6 / YG8 / YG15 hạt mịn | 86 – 93 HRA | Cứng nhất, giữ lưỡi lâu nhất, mặt rãnh nhẵn, không bavia. Giòn hơn, cần gá chuẩn và mài bằng đá kim cương. |
Vì sao lưỡi hợp kim đáng tiền cho hộp quà
Hợp kim cứng có độ cứng 86 – 93 HRA (tương đương khoảng 69 – 81 HRC), chỉ đứng sau kim cương, và giữ được độ cứng ở nhiệt độ cao. Trên dòng dao V-cut, tuổi thọ của lưỡi hợp kim nguyên khối được ghi nhận cao gấp hàng chục lần so với dao thép dụng cụ thông thường, nhờ đó giảm mạnh số lần dừng máy thay dao, mài dao.
Điều này đặc biệt có ý nghĩa với bìa xám. Bìa xám làm từ giấy tái chế, chứa bột đá, cao lanh, keo và tạp chất – đây là hỗn hợp mài mòn rất mạnh, ăn lưỡi nhanh hơn nhiều so với cắt giấy trắng nguyên sinh. Với xưởng chạy hai ca, chi phí thực của một con dao không nằm ở giá mua mà nằm ở số lần dừng máy và số phôi bìa hỏng do dao cùn.
Cách chọn dao khai rãnh V đúng cho máy của bạn
Khi đặt hàng, cần cung cấp đủ các thông tin sau:
- Kích thước dao: dài × rộng × dày (ví dụ 52 × 19 × 2 mm). Nên đo lại dao cũ bằng thước cặp thay vì tin theo catalogue máy.
- Góc lưỡi: 90°, 120° hay góc đặc biệt.
- Vị trí và đường kính lỗ bắt vít, kiểu vát cạnh lỗ (chìm côn hay không).
- Hướng mài vát: vát một mặt hay hai mặt, vát trái hay phải.
- Loại và chiều dày bìa đang chạy, sản lượng ca.
- Nhãn máy: Long Xing Jian, Jin Jun, các dòng máy V-cut Trung Quốc thông dụng hoặc máy nội địa.
Cách an toàn nhất là gửi kèm ảnh chụp dao cũ đặt cạnh thước, hoặc gửi thẳng một dao mẫu. Với dao phi tiêu chuẩn, một bản vẽ kỹ thuật đơn giản ghi rõ dung sai góc là đủ để đặt hàng chế tạo.
Nhận biết dao đã cần thay hoặc mài lại
| Hiện tượng trên sản phẩm | Nguyên nhân thường gặp | Xử lý |
|---|---|---|
| Đáy rãnh xơ, có sợi giấy tướp | Lưỡi cùn, bán kính mũi lưỡi đã tù | Mài lại hoặc thay dao |
| Bìa gập bị gãy rời tại rãnh | Phay quá sâu, lớp liên kết dưới 0,25 mm | Chỉnh lại chiều sâu, kiểm tra độ cao gá dao |
| Gập xong cạnh tròn, góc không vuông | Rãnh nông hoặc góc dao không khớp góc gập | Kiểm tra góc dao, tăng chiều sâu từng bước nhỏ |
| Bốn góc hộp hở, không khít | Các trục dao không đồng đều chiều cao | Cân chỉnh lại toàn bộ đầu dao, thay cả lô dao cùng đợt |
| Vết rãnh có gờ, mặt rãnh không nhẵn | Lưỡi mẻ, hoặc rung do gá lỏng | Siết lại vít, kiểm tra mặt tựa của đế dao |
| Máy kêu nặng, phôi bị đẩy ngược | Dao quá cùn hoặc bìa quá ẩm | Thay dao, kiểm tra độ ẩm bìa |
Bảo trì và kéo dài tuổi thọ dao
- Thay theo lô, không thay lẻ. Trên máy nhiều trục, dao cũ và dao mới lẫn nhau sẽ cho rãnh không đều. Nên thay đồng bộ cả cụm.
- Vệ sinh bụi giấy mỗi ca. Bụi bìa xám tích tụ quanh đế dao làm sai vị trí gá và tăng nhiệt cắt.
- Kiểm tra mặt tựa của đế dao. Đế dao mòn lõm khiến dao mới cũng bị lệch góc.
- Mài đúng đá. Dao thép gió mài bằng đá thường; dao hợp kim bắt buộc dùng đá kim cương, mài khô hoặc mài tưới đều tay, không để lưỡi cháy xanh.
- Kiểm soát độ ẩm bìa. Bìa quá khô sinh bavia và bụi mịn, bìa quá ẩm dễ bị đè bẹp và dính lưỡi.
- Ghi nhật ký dao. Ghi số phôi đã chạy giữa hai lần thay dao. Sau vài tháng bạn sẽ có định mức thật của xưởng mình và mua hàng theo kế hoạch thay vì mua gấp.
DTS – BladeX cung cấp dao khai rãnh V cho ngành hộp cứng
DTS nhập khẩu và phân phối dao công nghiệp cho ngành giấy – bao bì tại Việt Nam, bao gồm dòng dao khai rãnh chữ V dùng cho máy làm hộp giấy cứng:
- Dao mảnh V-cut các quy cách thông dụng, sẵn góc 90° và 120°.
- Chất liệu theo yêu cầu: SKD-11 / Cr12MoV, thép gió W6Mo5Cr4V2, hoặc lưỡi hợp kim vonfram cho xưởng chạy sản lượng cao.
- Nhận chế tạo dao phi tiêu chuẩn theo mẫu hoặc theo bản vẽ, kể cả góc rãnh đặc biệt cho hộp lục giác, bát giác, hộp vát cạnh.
- Tư vấn chọn vật liệu dựa trên loại bìa, chiều dày và sản lượng thực tế của xưởng.
Gửi cho chúng tôi ảnh dao cũ kèm thước, hoặc thông số dài × rộng × dày và góc lưỡi, chúng tôi sẽ báo giá và thời gian giao hàng trong vòng 24 giờ làm việc.
Câu hỏi thường gặp
Dao rạch rãnh thùng carton có dùng thay cho dao khai rãnh V được không?
Không. Dao rạch thùng carton sóng cắt đứt hoàn toàn vách giấy để tạo tai thùng, còn dao khai rãnh V bóc đi một rãnh hình chữ V và giữ lại lớp giấy đáy làm bản lề. Hình học lưỡi, cách gá và chuyển động cắt đều khác nhau.
Nên chọn góc 90° hay 120°?
90° cho hộp vuông và chữ nhật – tức phần lớn hộp quà, hộp nắp âm dương. 120° dùng khi cần gập thành góc tù, điển hình là hộp lục giác. Nếu kết cấu hộp đặc biệt, góc rãnh phải tính theo góc gập của thiết kế.
Một con dao chạy được bao nhiêu phôi?
Không có con số chung, vì phụ thuộc vào chiều dày bìa, tỷ lệ giấy tái chế, hàm lượng bột đá trong bìa và tốc độ chạy máy. Cách chính xác nhất là ghi nhật ký số phôi giữa hai lần thay dao trong chính xưởng của bạn. Theo nguyên tắc chung, lưỡi hợp kim cho tuổi thọ cao gấp nhiều lần lưỡi thép dụng cụ trên cùng điều kiện chạy.
Dao hợp kim có mài lại được không?
Có, nhưng phải mài bằng đá kim cương trên máy mài chuyên dụng để giữ đúng góc. Mài tay trên đá thường sẽ làm tròn mũi lưỡi và phá hỏng biên dạng chữ V.
Sản phẩm liên quan
-
Cùm Gá Lưỡi Dao Trên Máy Phân Cuộn Slitting
Xem thêm -
Dao Khí Nén 150×80×2.5mm Máy Chia Cuộn
Xem thêm -
Dao hợp kim bao bì carton
Xem thêm -
Dao chặt tấm giấy carton dây chuyền sóng
Xem thêm -
Dao xẻ rãnh (dao chạp) máy in thùng carton
Xem thêm -
Dao tròn hợp kim xả tấm carton
Xem thêm -
Phe gài chặn lưỡi dao trên của máy chia cuộn giấy
Xem thêm
 0978039932
 0978039932
 Messenger
 Youtube