 Vietnamese
 English

Dao tròn lớn Ø610mm cho máy cắt giấy vệ sinh
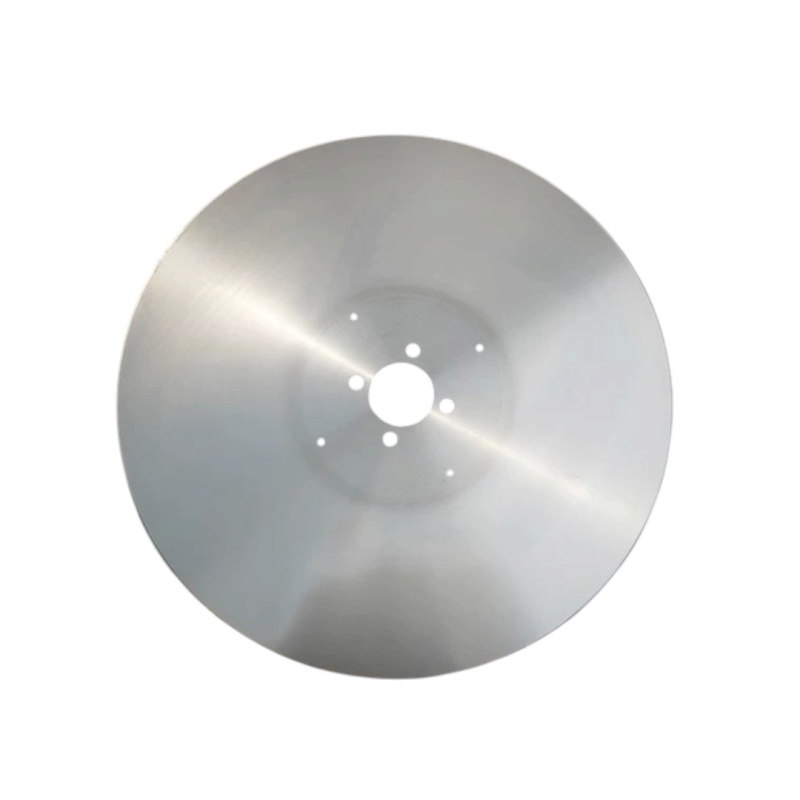
Chi tiết sản phẩm
Dao tròn lớn D610mm (logsaw) cắt giấy vệ sinh là gì?
Dao tròn lớn cắt giấy vệ sinh, giấy napkin là loại lưỡi dao đĩa đường kính lớn — phổ biến nhất là Ø610 mm hoặc 680mm — lắp trên cụm dao hồi chuyển của máy cắt giấy vệ sinh, máy cắt khăn giấy, khăn bông và các dây chuyền xả cuộn tốc độ cao.
Khác với dao xả dọc đường kính nhỏ chỉ cắt biên, dao hồi chuyển là con dao "chốt hạ": nó cắt ngang toàn bộ cuộn hoặc bề rộng giấy đang chạy. Một vết cắt xấu ở đây đi thẳng ra thành phẩm — mặt cắt xơ, có vân sọc, hoặc thâm đen — và không có công đoạn nào phía sau sửa được nữa.
Đọc hiểu quy cách: 610 × 68.3 × 4.76 (3.5) nghĩa là gì?
| Con số | Ý nghĩa | Ghi chú thực tế |
|---|---|---|
| 610 | Đường kính ngoài (OD) | Chính là 24 inch. Đây là dấu hiệu rõ nhất cho thấy dòng dao này sinh ra từ máy nhập khẩu hệ inch. |
| 68.3 | Đường kính lỗ trong (ID) | Trên thị trường còn gặp 68,26 và 68,27 mm cho cùng dòng dao — tức 2-11/16 inch. Bắt buộc đo lại bằng thước cặp, không đoán. |
| 4.76 | Chiều dày thân dao | Bằng đúng 3/16 inch. Cùng quy cách Ø610×68 còn có bản dày 3,8 mm và 3,5 mm. |
| (3.5) | Chiều dày phương án thay thế / vùng vành lưỡi đã mài mỏng | Đo ở hai vị trí: sát mayơ và sát vành lưỡi. Nếu hai số khác nhau nghĩa là dao có mài lõm hoặc vát hai mặt. |
Ngoài ba kích thước cơ bản, còn hai thông số nữa quyết định dao có lắp vừa hay không: số lỗ bắt bích và đường kính vòng lỗ (PCD), cùng kiểu vát lưỡi (vát một mặt hay hai mặt, góc vát bao nhiêu độ). Thiếu hai thông tin này thì dao đúng đường kính vẫn không dùng được.
Dao này dùng ở đâu trong nhà máy giấy tissue
- Máy cắt hồi chuyển cắt ngang giấy vệ sinh, khăn giấy, khăn bông — loại một hoặc hai kênh cắt.
- Máy xả cuộn tốc độ cao của dây chuyền chế biến giấy tissue nhập khẩu.
- Cắt lõi giấy, xả cuộn ống giấy — cùng dạng dao đĩa lớn, khác vật liệu và góc mài.
- Dao đĩa cắt (盘切刀) trên máy xeo tissue — quy cách Ø610 × 68,26 × 4,76 mm là cấu hình đã được cung cấp cho các máy xeo Andritz và Valmet tại nhiều nhà máy tissue lớn ở Trung Quốc.
Một số nhà máy còn dùng phương án vòng dao gắn hợp kim cứng một mặt hoặc hai mặt, đi kèm dao tròn trên bằng thép gió, cho máy phức cuốn – xả cuộn tốc độ cao. Cấu hình này có ưu điểm chịu mài mòn tốt và kéo dài chu kỳ mài lại.
Vấn đề lớn nhất của dao đĩa đường kính lớn: độ đảo
Với một đĩa thép Ø610 mm mà chỉ dày 3,5 – 4,76 mm, tỉ lệ đường kính trên chiều dày vượt 125 lần. Đĩa mỏng như vậy rất dễ vênh, và khi quay ở tốc độ cao thì sai lệch vài phần trăm milimét ở tâm sẽ bị khuếch đại thành dao động lớn ở vành lưỡi.
Hệ quả trực tiếp là vết cắt bị nhiều đường sọc song song — thợ vận hành thường gọi là "đa đao văn" (多刀纹), tức một nhát cắt mà để lại nhiều vệt dao. Các nhà sản xuất nghiêm túc giải quyết bằng cách mài trên máy mài siêu chính xác nhập khẩu để khống chế đồng tâm và độ song song hai mặt, đảm bảo lưỡi không lắc khi lắp lên máy.
Khi mua dao Ø610, bốn chỉ tiêu cần hỏi rõ ngoài kích thước:
- Độ đồng tâm giữa lỗ trong và vành lưỡi.
- Độ song song hai mặt và độ phẳng của đĩa.
- Độ đảo mặt đầu khi lắp lên bích chuẩn.
- Độ đồng đều chiều dày quanh chu vi.
Riêng nhóm dao ngành tissue, dung sai chế tạo có thể xuống tới mức micromet, và với dao bay của bộ phận đục lỗ, độ song song thường được khống chế trong khoảng 0,01 mm để lỗ răng cưa bung đều.
Vật liệu chế tạo
| Nhóm | Mác thường dùng | Đặc điểm | Phù hợp với |
|---|---|---|---|
| Thép hợp kim dụng cụ | 9CrSi, Cr12MoV, SKD-11 / D2 | Giá hợp lý, dai, dễ mài lại. Chịu mài mòn trung bình. | Máy nội địa, tốc độ trung bình, sản lượng vừa |
| Thép gió | W6Mo5Cr4V2, W18Cr4V, M2 / SKH51 | Giữ lưỡi lâu hơn rõ rệt, chịu nhiệt tốt khi chạy nhanh. | Máy nhập khẩu tốc độ cao |
| Thép công cụ nhập khẩu | DIN 1.3343, DIN 1.2888 | Đồng đều tổ chức, phù hợp yêu cầu độ chính xác cao. | Dây chuyền yêu cầu mặt cắt hoàn hảo |
| Hợp kim cứng | Vòng dao gắn hợp kim một/hai mặt | Tuổi thọ cao nhất, chu kỳ mài dài nhất, chi phí đầu tư lớn. | Máy phức cuốn – xả cuộn tốc độ cao |
Một yêu cầu riêng của ngành tissue: không làm bẩn giấy
Giấy vệ sinh, khăn giấy là sản phẩm vệ sinh tiếp xúc trực tiếp với người dùng, nên dao ngoài độ sắc còn phải chống gỉ. Dao gỉ sẽ để lại vệt thâm trên mép cuộn giấy và toàn bộ lô hàng bị đánh trượt về ngoại quan. Đây là lý do các nhà cung cấp trong ngành nhấn mạnh tính chống gỉ và tiêu chí "cắt xong không có mép xơ, không có vệt cưa, không bị thâm đen" — ba lỗi ngoại quan kinh điển của dao cắt tissue.
Bảng chẩn đoán lỗi thường gặp
| Hiện tượng | Nguyên nhân nhiều khả năng | Hướng xử lý |
|---|---|---|
| Mặt cắt có nhiều vệt sọc song song | Dao đảo do lắp lệch tâm, bích bẩn, hoặc đĩa vênh | Tháo, vệ sinh mặt bích, kiểm tra độ đảo bằng đồng hồ so trước khi siết |
| Mép cuộn xơ, tướp sợi | Lưỡi cùn, góc vát đã bị tù | Mài lại theo đúng góc gốc, không mài tay |
| Mép cuộn thâm đen | Dao gỉ hoặc nhiệt cắt quá cao do lưỡi cùn | Thay dao, xem lại vật liệu và điều kiện bảo quản |
| Vết cắt như răng cưa | Mài không đều, đá mài không phù hợp | Dùng đúng đá mài do nhà sản xuất dao chỉ định |
| Rung, ồn bất thường khi chạy | Mất cân bằng động, hoặc bích kẹp không đủ lực | Kiểm tra lực siết theo thứ tự đối xứng, cân lại bộ dao |
| Dao mòn lệch một bên | Trục không vuông góc với hướng chạy giấy | Căn chỉnh lại cụm dao, không đổ lỗi cho dao |
Mài lại và bảo quản
- Mài trên máy chuyên dụng. Dao đĩa lớn phải mài trên máy mài dao đĩa để giữ đồng tâm; mài tay chắc chắn làm hỏng biên dạng.
- Dùng đúng đá mài. Nhà sản xuất dao ngành tissue thường cung cấp kèm đá mài phối hợp với vật liệu dao — dùng đá tùy tiện là nguyên nhân phổ biến gây vệt cưa trên mép giấy.
- Ghi lại đường kính sau mỗi lần mài. Dao Ø610 mài đến giới hạn thì phải loại, vì tốc độ vòng ngoài giảm và lực cắt thay đổi.
- Bảo quản nằm ngang hoặc treo thẳng đứng. Không dựng nghiêng vào tường — đĩa mỏng Ø610 sẽ tự vênh dưới trọng lượng bản thân sau vài tuần.
- Chống gỉ. Bôi dầu bảo quản, bọc giấy chống ẩm. Xưởng ở miền Nam mùa mưa độ ẩm rất cao, dao để trần vài ngày là đã chớm gỉ ở vành lưỡi.
- Mua theo cặp hoặc theo bộ. Có dao dự phòng đã mài sẵn để việc thay dao chỉ mất vài phút thay vì dừng máy chờ mài.
DTS – BladeX cung cấp dao tròn lớn ngành giấy tissue
DTS nhập khẩu và phân phối dao công nghiệp cho ngành giấy tại Việt Nam, bao gồm nhóm dao đĩa đường kính lớn:
- Dao tròn cắt hồi chuyển Ø610 × 68 × 4,76 mm và các bản dày 3,8 / 3,5 mm.
- Các quy cách lỗ trong 68 / 68,26 / 68,27 mm theo đúng máy nhập khẩu.
- Vật liệu theo yêu cầu: 9CrSi, Cr12MoV, SKD-11, thép gió W6Mo5Cr4V2, thép nhập khẩu.
- Dao đĩa lớn phi tiêu chuẩn theo mẫu hoặc bản vẽ — kể cả các quy cách lớn hơn như Ø800 × 68 × 5 mm.
- Dao kèm trong dây chuyền tissue: dao xả biên, dao cố định và dao bay bộ đục lỗ, dao cắt lõi giấy.
Gửi cho chúng tôi ảnh chụp dao cũ kèm thước, hoặc bộ thông số OD × ID × dày, số lỗ bích và kiểu vát lưỡi. Chúng tôi báo giá và thời gian giao hàng trong 24 giờ làm việc.
Câu hỏi thường gặp
Đường kính lỗ của tôi là 68 hay 68,26 mm?
Phải đo, không suy đoán. Cùng dòng dao Ø610 tồn tại song song cả 68, 68,26 và 68,27 mm vì gốc quy cách là hệ inch. Chênh 0,26 mm là đủ để dao rơ trên trục và gây đảo.
Có thể thay dao 4,76 mm bằng dao 3,5 mm cho nhẹ máy không?
Không nên đổi tùy tiện. Chiều dày quyết định độ cứng vững của đĩa và bề rộng rãnh cắt. Dao mỏng hơn dễ vênh và dễ bị đẩy lệch khi cắt cuộn dày. Chỉ đổi khi nhà sản xuất máy hoặc nhà cung cấp dao xác nhận cấu hình đó phù hợp.
Dao thép gió đắt hơn có đáng không?
Đáng, nếu bạn chạy máy nhập khẩu tốc độ cao và tính chi phí theo số cuộn thành phẩm thay vì theo giá con dao. Chi phí thật của dao nằm ở thời gian dừng máy để thay và mài, cộng với lượng giấy hỏng khi lưỡi bắt đầu cùn.
Bao lâu phải mài một lần?
Không có con số chung — phụ thuộc định lượng giấy, tốc độ máy, số lớp cắt và vật liệu dao. Cách đúng là theo dõi ngoại quan mép cắt và ghi số cuộn đã chạy giữa hai lần mài để xây dựng định mức riêng cho xưởng của bạn.
Sản phẩm liên quan
-

Càng Gạt Bằng Nhôm Cho Máy Khăn Giấy Baosuo
Xem thêm -
Dao Cắt Miệng Bao Khăn Giấy Rút, Giấy Lụa
Xem thêm -
Dao Đẩy Giấy, Dao Gấp Giấy Máy Napkin
Xem thêm -
Lưỡi Dao Vòng Không Răng Cắt Giấy Vệ Sinh, Napkin
Xem thêm -
Đá Mài Dao Tròn Lớn 610mm Máy Cắt Giấy Vệ Sinh
Xem thêm -
Dao Đế Và Dao Bay Máy Khăn Giấy Rút
Xem thêm -
Dao Cắt Dùng Cho Máy Đóng Gói Giấy Vệ Sinh, Khăn Giấy Rút
Xem thêm -
Dao Bấm Răng Ngành Giấy Vệ Sinh
Xem thêm
 0978039932
 0978039932
 Messenger
 Youtube