 Vietnamese
 English

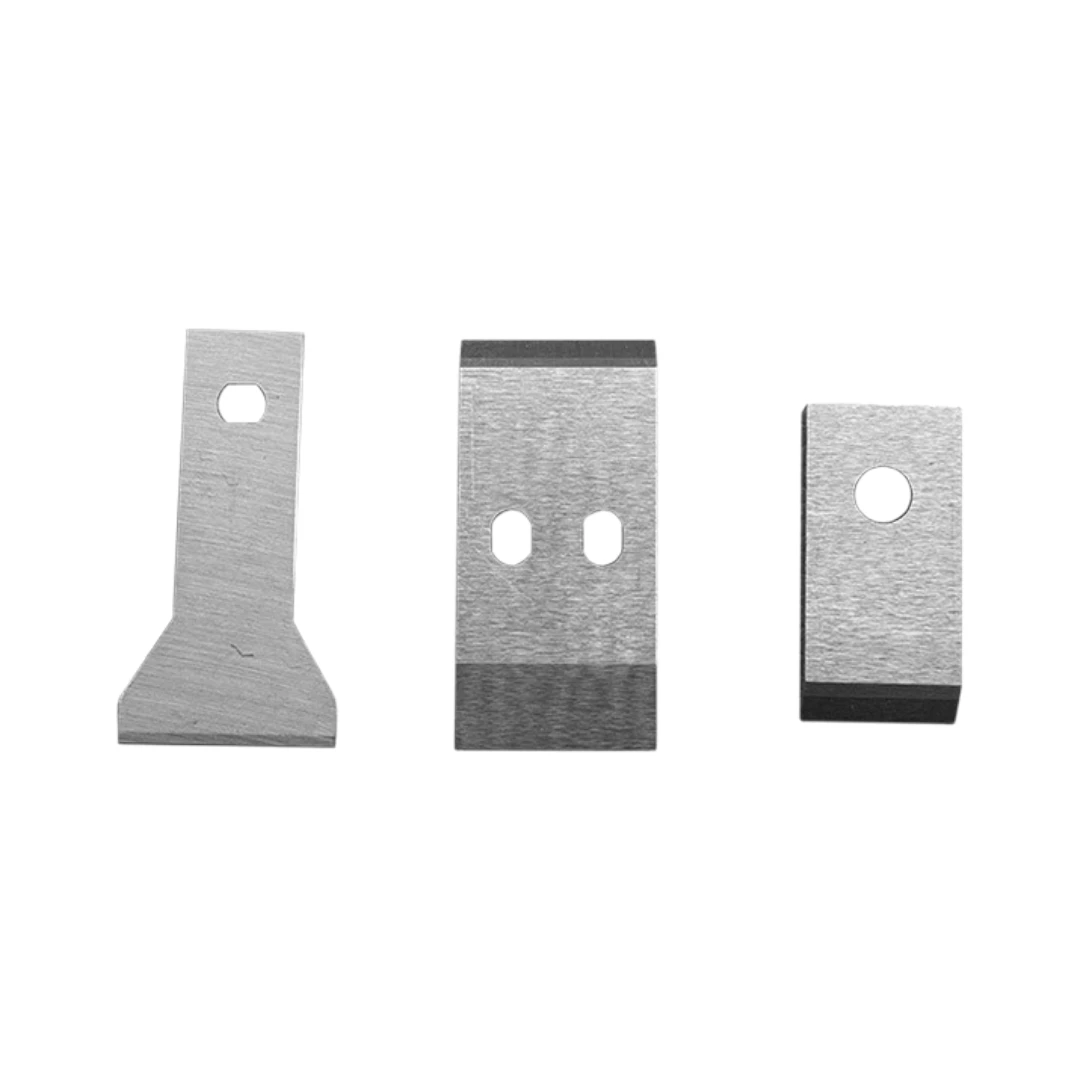
Dao Cắt Hạt Nhựa Tương Thích Máy Erema
Chi tiết sản phẩm
Dao cắt hạt nhựa tương thích máy Erema là lưỡi dao thay thế cho cụm cắt hạt của dây chuyền tạo hạt nhựa tái chế Erema, gồm các dòng Intarema, Vacurema và Corema. Trên các dây chuyền này, nhựa nóng chảy được ép qua lỗ của tấm khuôn. Ngay tại mặt khuôn, đầu dao quay mang nhiều lưỡi dao nhỏ liên tục cắt các sợi nhựa thành hạt. Lưỡi dao tuy nhỏ, mỗi lưỡi chỉ dài khoảng 46mm, nhưng hạt có đều, có sạch hay không và tấm khuôn mòn nhanh hay chậm đều phụ thuộc trực tiếp vào bộ dao này.
Erema là thương hiệu của hãng EREMA (Áo). DTS cung cấp dao thay thế tương thích, không phải phụ tùng chính hãng.
Thông số kỹ thuật
| Thông số | Giá trị |
|---|---|
| Quy cách | 46 × 24 × 0.9 mm |
| Vật liệu | Thép gió M42 nguyên khối |
| Độ cứng | 61 – 63 HRC |
| Cạnh cắt | Mài vát một mặt, mặt còn lại phẳng |
| Dùng cho | Máy tạo hạt Erema: Intarema, Vacurema, Corema |
Kích thước, hình dạng và vị trí lỗ có thể khác nhau giữa các đời máy và cỡ đầu dao. Khi đặt hàng, nên gửi mẫu dao cũ hoặc ảnh chụp cạnh thước để đối chiếu.
Dao cắt hạt làm việc như thế nào
Máy tạo hạt Erema dùng phương pháp cắt hạt nóng tại mặt khuôn. Nhựa nóng chảy đi qua khuôn có nhiều lỗ nhỏ. Đầu dao gắn nhiều lưỡi dao quay sát mặt khuôn, mỗi lưỡi lướt qua là một lớp nhựa vừa ra khỏi lỗ được cắt thành hạt. Hạt sau đó được làm nguội và đưa đi.
Lưỡi dao được mài vát một mặt, mặt phẳng áp sát vào mặt khuôn. Khi quay, dao làm việc giống như một cái gạt: vừa cắt hạt, vừa gạt sạch mặt khuôn cho lớp nhựa tiếp theo. Trên dòng máy HG D, lực ép dao vào mặt khuôn được giữ tự động bằng khí nén, nên dao luôn áp đều trong suốt quá trình chạy.
Vì sao dùng thép gió M42
Dao cắt hạt làm việc trong điều kiện khắc nghiệt: mặt khuôn luôn nóng vì nhựa nóng chảy chạy qua, dao cọ liên tục lên mặt khuôn, còn nhựa tái chế thường lẫn bột độn, cát bụi và tạp chất.
M42 là thép gió có chứa coban (khoảng 8%) và hàm lượng molypden cao. Coban giúp thép giữ được độ cứng khi nóng tốt hơn các mác thép gió thông thường như M2. Nhờ vậy, mép dao không bị mềm đi khi làm việc sát mặt khuôn nóng và giữ sắc lâu hơn dưới mài mòn của nhựa tái chế.
Độ cứng 61–63 HRC được chọn có chủ đích. Thép M42 có thể tôi cứng hơn nữa, nhưng với lưỡi dao chỉ dày 0.9mm, cứng quá sẽ giòn và dễ mẻ khi gặp tạp chất cứng trong nhựa. Mức 61–63 HRC cân bằng giữa độ bền mép cắt và độ dẻo dai của thân dao.
Dao nguyên khối hay dao lưỡng kim
Trên thị trường có hai loại dao cắt hạt cho máy Erema:
| Loại dao | Cấu tạo | Đặc điểm |
|---|---|---|
| Nguyên khối (M42) | Cả lưỡi dao là thép gió M42 | Độ cứng đồng đều từ mép vào thân, không có mối ghép |
| Lưỡng kim | Thân thép dẻo, mép ghép dải thép gió cứng | Thân đàn hồi hơn, chất lượng phụ thuộc vào mối ghép |
Dao lưỡng kim chỉ cứng ở dải mép cắt. Khi dải này mòn hết hoặc mối ghép không đạt, phần thân mềm lộ ra và dao cùn rất nhanh. Dao M42 nguyên khối cứng đồng đều trên toàn bộ lưỡi, nên chất lượng cắt ổn định suốt thời gian sử dụng.
Vật liệu nhựa cắt được
- PE, LDPE, HDPE, LLDPE: màng nông nghiệp, màng co, túi nilon
- PP, BOPP, CPP: bao dệt, màng bao bì
- PS và một số nhựa nhiệt dẻo khác
Dấu hiệu dao cần thay
| Hiện tượng | Nguyên nhân thường gặp |
|---|---|
| Hạt không đều, lúc to lúc nhỏ | Mép dao mòn không đều giữa các lưỡi |
| Hạt có đuôi, có râu nhựa | Dao cùn, cắt không đứt gọn |
| Hạt dính thành cặp, thành chùm | Dao không áp sát mặt khuôn, có khe hở |
| Nhiều bụi nhựa, hạt vụn | Mép dao mẻ hoặc đã cùn |
| Mặt khuôn bị cào xước, mòn nhanh | Dao mẻ, lực ép quá cao, hoặc lắp dao không đều |
Dao cắt hạt dày 0.9mm là vật tư tiêu hao, dùng đến khi mòn thì thay mới cả bộ, không mài lại. Mài lại sẽ làm dao mỏng và ngắn đi, các lưỡi trong bộ chênh nhau, áp lên mặt khuôn không đều.
Kỹ thuật viên DTS cũng khuyên khách không thay lẻ từng lưỡi. Dao mới lắp chung với dao đã mòn sẽ cao thấp khác nhau, hạt ra không đồng nhất và khuôn mòn lệch. Xưởng chạy liên tục nên có sẵn ít nhất một bộ dao dự phòng để thay ngay khi cần.
Lưu ý khi thay dao
- Dừng máy, ngắt điện và xả khí nén của cụm ép dao trước khi thao tác.
- Làm sạch đầu dao, cạo hết nhựa cháy và cặn bám ở chân dao. Cặn kẹt dưới chân dao làm dao kênh lên, không áp đều vào khuôn.
- Lắp dao đúng chiều: mặt phẳng áp vào mặt khuôn, mặt vát quay ra ngoài.
- Siết vít đều tay, đúng lực. Vít lỏng làm dao rung, vít quá chặt có thể làm cong dao mỏng.
- Kiểm tra mặt khuôn: Nếu mặt khuôn đã mòn rãnh hoặc có vết cào sâu, dao mới cũng sẽ mòn nhanh. Lúc này nên mài phẳng lại mặt khuôn.
- Chạy thử và kiểm tra hạt trước khi chạy sản xuất.
Thông tin cần gửi khi đặt dao
- Dòng máy và cỡ máy (ví dụ Intarema 1310 TVEplus, Vacurema…)
- Kích thước dao: dài × rộng × dày, đường kính và vị trí lỗ
- Số lưỡi dao trên một đầu dao
- Ảnh dao cũ đặt cạnh thước, hoặc mẫu dao cũ
Đặt dao cắt hạt Erema tại DTS
Dao cắt hạt chỉ cần lệch lỗ bắt vít hoặc chênh độ dày vài phần mười milimet là đã không áp đều vào mặt khuôn. Vì vậy, DTS đối chiếu từng thông số theo mẫu dao cũ và đời máy của khách trước khi báo giá. Chúng tôi cung cấp dao thép gió M42 cho các xưởng tạo hạt nhựa tái chế ở Hưng Yên, Bắc Ninh, Hải Phòng, Bình Dương, Đồng Nai và Long An. Xưởng nào đang dùng dao lưỡng kim và thấy dao nhanh cùn có thể đặt thử một bộ M42 để so sánh. Gửi ảnh dao cũ và đời máy qua Zalo 0978 039 932 để được báo giá.
Sản phẩm liên quan
-
Dao tròn cắt xẻ tấm mút xốp EVA, PE foam
Xem thêm -

Dao 3 lỗ cắt cuộn màng nhựa, băng keo 43*22*0.2mm
Xem thêm -
Dao tròn sang cuộn băng keo 105x70x1.2mm
Xem thêm -
Dao tròn cắt băng keo 180x25.4x2mm
Xem thêm -
Dao tròn cắt băng keo 200x25.4x3mm
Xem thêm -
Dao tròn cắt băng keo 250x25.4x3mm
Xem thêm -
Dao tròn lớn cắt băng keo 350x25.4x3mm
Xem thêm -
Dao tròn cắt băng keo 300x25.4x3mm
Xem thêm
 0978039932
 0978039932
 Messenger
 Youtube